← Zurück zu den Kategorien

Die Technologie hinter unserem Edelstahl

Drei Dinge zeichnen unseren Edelstahl aus: Eine dickere und gleichmäßigere PVD-Farbbeschichtung als bei handelsüblichen Produkten, eine Anti-Fingerprint-Beschichtung, die Oberflächen mit einem Wisch sauber hält, und eine Produktion, die nach anerkannten nationalen und internationalen Standards geprüft wird. Jedes Merkmal ist unten mit den entsprechenden Maßen aufgeführt.
PVD-Beschichtung · Anti-Fingerprint · Anerkannte Standards · Jede Abbildung gibt ihr Testverfahren an
PVD-Beschichtungsstandard

Dickere Beschichtung, intensivere Farbe, bei jeder Bestellung getestet

Wir färben Edelstahl auf zwei Arten: als ganze Spulen für Standard-PVD-Farben und als Blech für Sonderfarben und Kleinserien. Die folgenden Werte beziehen sich auf unsere bandbeschichtete Produktion und werden mit marktüblichen Produkten verglichen.
0.30µm
Typische Beschichtungsdicke, mindestens 0,25 µm
Eine dickere Beschichtung benötigt länger, um bis zum Stahl durchzuscheuern. Typische Beschichtungsdicke im Handel: 0,21–0,27 µm.
3,500+
MEK-Lösungsmittel reibt sich ab, ohne durchzuscheuern
Selbst nach über 3.500 Reibezyklen mit einem starken Lösungsmittel bleibt die Farbe erhalten. Übliche Beschichtungen auf dem Markt benötigen etwas über 3.000 Reibezyklen.
10/ 10
Neutrale Salzsprühbeständigkeit, GB/T 10125
Die Bestnote nach dem Salzsprühtest: Keine sichtbare Korrosion an der Beschichtung, daher hält sie auch in feuchten und küstennahen Gebieten stand.
±1
LAB-Farbtoleranz bei a* und b*
Bleche von verschiedenen Spulen sehen gleich aus: Die Farbe weicht höchstens um 1 Punkt in die eine oder andere Richtung ab, also unterhalb dessen, was das Auge erkennen kann.

In jedem Test dem typischen Marktprodukt überlegen.

Die gleichen Tests werden parallel an PVD-beschichteten Spulen durchgeführt. Derselbe Standard gilt für Titangold, Roségold, Schwarz und alle anderen Spulenfarben.
Der Salzsprühtest wird auf einer Skala von 0 bis 10 bewertet. Eine Bewertung von 10 bedeutet, dass keine Korrosion auftritt.
Eigentum
Sanmei Metal PVD
Typischer Markt
BeschichtungsdickeKalotest (Kugelkraterbildung)
≥ 0,25 µmtypischerweise 0,30–0,32 µm
0,21–0,27 µm
MEK-Lösungsmittel-ReibungBeständigkeit gegenüber Verschleiß und Reinigungsmitteln
> 3.500 Rubel
> 3.000 Rubel
Neutraler SalzsprühnebelGB/T 10125 (≈ ISO 9227)
Bewertung 10
Bewertung 9
HaftungGB/T 5270 Kreuzschraffur
Kein Abblättern
Bis zu ~5% Abplatzungen
FarbtoleranzSpektralphotometer, CIE LAB
±1 a* / b*±2 L* bei dunklen Tönen
Oft nicht näher spezifiziert

Bis zu 28% dickere Beschichtung, damit die Farbe länger hält.

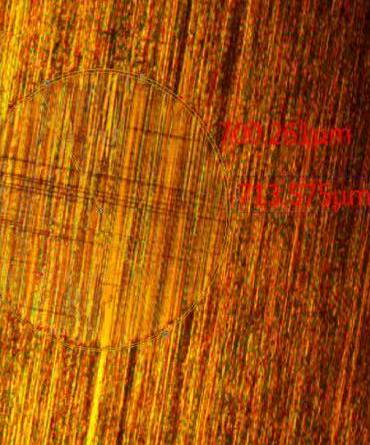
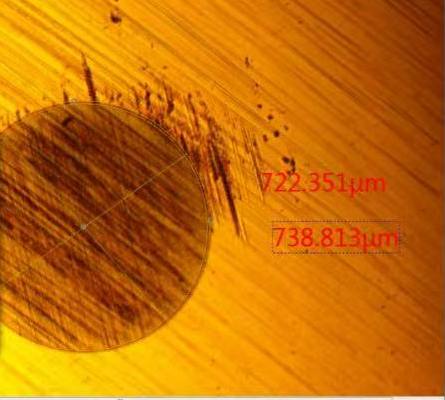
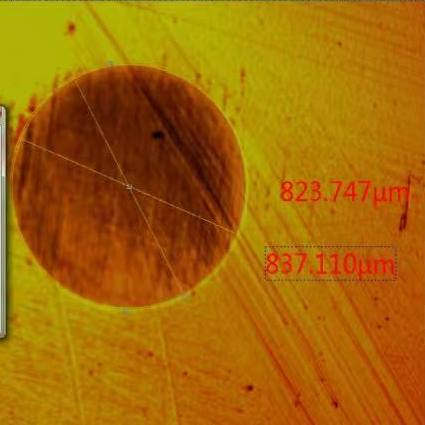
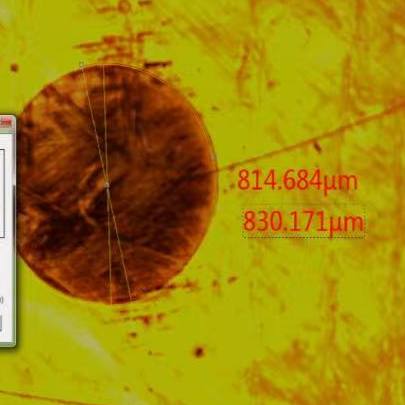
Gemessen unter dem Mikroskop mit der Kugelkratermethode: Eine Stahlkugel schleift durch die Beschichtung, und die Dicke wird anhand des entstehenden Rings berechnet. 0,301 µm bei unserer spulenbeschichteten Titan-Gold-Beschichtung, 0,235 µm bei einer handelsüblichen Spule.
Titangold
+28%-Beschichtung
Titan-Goldbeschichtung von PVD-Folien unter dem Mikroskop auf dem Markt
Typischer Markt
0,235 µm
Ti-Gold-Beschichtung von PVD-Folien unter dem Mikroskop bei Sanmei Metal
Sanmei Metall
0,301 µm
Roségold
+28%-Beschichtung
Roségoldbeschichtung von PVD-Folien unter dem Mikroskop auf dem Markt
Typischer Markt
0,250 µm
Roségoldbeschichtung von PVD-Folien unter dem Mikroskop bei Sanmei Metal
Sanmei Metall
0,319 µm

Farbunterschied unterhalb von ΔE 2: kein sichtbarer Unterschied

Bestellen Sie nächstes Jahr nach oder mischen Sie verschiedene Spulen an einer Wand – die Bleche passen trotzdem zusammen. Jede Standard-PVD-Farbe wird bei ΔE 2 oder weniger gehalten, einem Wert, unterhalb dessen die meisten Menschen keinen Unterschied mehr erkennen.
ΔE ≤ 2
Die meisten Lieferanten geben keinerlei Farbtoleranz an, sodass Farbabweichungen erst sichtbar werden, wenn die Paneele an der Wand hängen. Wir legen für jede Farbe einen genau definierten Grenzwert fest und überprüfen diesen mit einem Messgerät, niemals mit bloßem Auge.

Unser Limit für jede Standardfarbe

Farbe · zum Anzeigen klicken
Zielwert
Zulässiger Bereich
Max. ΔE
Für das Auge
b* 32
±1
1.0
Nicht sichtbar
a* 12, b* 22
±1 Stück
1.4
Nicht sichtbar
L* 47 Spiegelung / 40 Haaransatz
±2
2.0
Am Limit
b* 33–34
±2
2.0
Am Limit
Klicken Sie auf einen Farbnamen, um die entsprechende Produktseite mit Größen, Ausführungen und Mustern zu öffnen.
Max. ΔE ist der ungünstigste Fall, bei dem jeder Wert gleichzeitig am Rand seines Wertebereichs liegt. Roségold: √(1² + 1²) = 1,4. Schwarz variiert nur in L*, daher beträgt der ungünstigste Fall 2,0.

Zweimal mit einem Messgerät geprüft

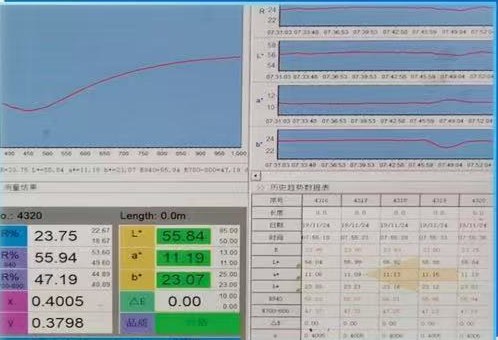
Inline-LAB-Mobitoring in Sanmei-Metall
Schritt 1 · an der Beschichtungslinie
Inline-Überwachung
Ein LAB-Sensor misst die Spule kontinuierlich während des Beschichtungsprozesses. Sollte die Farbe abweichen, wird die Linie korrigiert, bevor die Spule fertiggestellt ist.
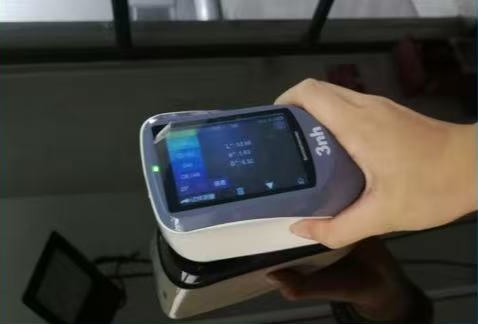
LAB-Mobitoring in Sanmei-Metall
Schritt 2 · nach dem Beschichten
Offline-Prüfung
Die fertigen Spulen werden zur Bestätigung der Farbübereinstimmung mit dem Zielwert erneut mit einem Handspektrophotometer vermessen.

Sonderfarben: abgestimmt auf eine aufgezeichnete Referenz

Für Sonderfarben und Kleinserien beschichten wir einzelne Bleche auf spiegelndem, haarlinienförmigem, kreuzlinienförmigem oder sandgestrahltem Untergrund. Jede Farbe hat einen dokumentierten LAB-Referenzwert, anhand dessen die beschichteten Bleche vermessen werden. Alternativ können Sie uns auch ein freigegebenes Muster als Referenz zusenden.

Was bedeutet ΔE? Eine Kurzanleitung

ΔE < 2
Die meisten Menschen sehen keinen Unterschied.
Hier werden alle von uns angebotenen PVD-Farben gelagert.
ΔE 2–5
Sichtbar, wenn zwei Blätter nebeneinander liegen
Zeigt Bilder an einer Wand, die aus verschiedenen Farbmischungen besteht.
ΔE > 5
Wird als eine andere Farbe gelesen
Eine abgelehnte Charge bei einem beliebigen Projekt.
Neu in der Farbmessung?

Was bedeuten L*, a* und b*?

Farben werden nicht mit dem bloßen Auge beurteilt. Ein Spektralphotometer misst jede Oberfläche anhand von drei Zahlen im internationalen CIE-LAB-Farbsystem.
L* · Helligkeit. 0 steht für Schwarz, 100 für Weiß. Eine niedrigere Zahl bedeutet ein dunkleres Laken.
a* · Grün zu Rot. Unter 0 tendiert es eher zu Grün, über 0 eher zu Rot. Roségold hat einen hohen a*-Wert.
b* · Blau bis Gelb. Unter 0 tendiert es zu Blau, über 0 zu Gelb. Gold hat einen hohen b*-Wert.

Wie wird ΔE berechnet?

ΔE (Delta E) wandelt die Differenzen von L*, a* und b* in eine einzige Zahl um. Man misst das Soll- und das Ist-Blatt, subtrahiert die einzelnen Werte, quadriert die drei Differenzen, addiert sie und zieht die Quadratwurzel.
ΔE = √( ΔL*² + Δa*² + Δb*² )
Beispiel: Roségold:
 
L*
A*
B*
Ziel
68.0
12.0
22.0
Blatt gemessen
68.0
12.8
21.4
Unterschied
0
0.8
−0,6
ΔE = √(0² + 0,8² + 0,6²) = √1,00 = 1.0, unter 2, also kein sichtbarer Unterschied.

Können Sie eine Farbprobe nachbilden, die wir bereits genehmigt haben?

Ja. Senden Sie uns die freigegebene Probe. Wir lesen deren Laborwerte aus und verwenden sie als Produktionsziel, mit der oben genannten Toleranz.

Fingerabdruckresistente Oberflächen, die sich leicht abwischen lassen

Eine Anti-Fingerprint-Beschichtung (AF) bildet eine transparente Deckschicht über der PVD-Farbe. Fingerabdrücke sind kaum sichtbar, und die Oberfläche lässt sich mit einem Wisch reinigen. Unsere Standard-AF-Beschichtung hält 215 Wischvorgängen mit Lösungsmitteln stand; handelsübliche AF-Beschichtungen nutzen sich bereits nach 70 Wischvorgängen ab.
Walzbeschichtet, über 2 µm dick · geprüft nach YB/T 4333

Standard-AF

Prüfen
Sanmei
Typischer Markt
BeschichtungsdickeEin dickerer Film hält länger
> 2 µm
< 2 µm
Butanon (MEK)-EinreibungMit Lösungsmittel abwischen, bevor der Film durchscheuert. Erforderlich: über 100
215
70
BleistifthärteKratzfestigkeit. 3H ist härter als 2H.
3H
2H
SchröpftestWie tief kann die Folie gedrückt werden, bevor sie reißt?
> 8 mm, kein Riss
Risse bei 7 mm
90°-T-BogenBlech um 90° gebogen, auf Risse geprüft
Kein Riss
Leichte Risse
Unter 20 nm dick · keine Farbverschiebung

Nano AF

Wasserkontaktwinkel
> 115°
Das Wasser perlt ab und rollt ab
Bleistifthärte
> 6H
Sehr hohe Kratzfestigkeit
Salznebel, Säure, Lauge
> 48 h
Nach 48 Stunden keine Schäden
Hitzebeständigkeit
250 °C
100 Stunden lang festgehalten
Künstlicher Schweiß
> 72 Stunden
Widersteht Hautölen und Schweiß
Nach dem Reiben mit Stahlwolle
> 90°
Weist immer noch Wasser ab
Wird für Dunstabzugshauben, Geschirrspüler, Kochfelder, Fettfilter und Produktfronten verwendet. Erhältlich in den PVD-Beschichtungen Titangold, Roségold und Schwarz.
Auf unserem eigenen Testblatt getestet

Test mit Marker und Stahlwolle: geringerer Wartungsaufwand, vor der Kamera.

Wir haben unsere Anti-Fingerprint-Beschichtung zwei Alltagstests unterzogen und die Ergebnisse gefilmt, damit Sie sich vor der Bestellung selbst ein Bild von der Oberfläche machen können.
Test mit Filzstiften: Wir zeichnen mit einem Marker auf die beschichtete Oberfläche und wischen sie anschließend ab. Beobachten Sie, wie sich die Tinte ohne Lösungsmittel oder Schrubben löst.
Stahlwolle-Test: Wir reiben die beschichtete Oberfläche mit einem Stahlwollpad ab, um zu prüfen, wie abriebfest die Beschichtung ist.
Was das für die Instandhaltung bedeutet: Fingerabdrücke, Flecken und Graffiti lassen sich schneller entfernen, eine gründliche Reinigung ist weniger häufig nötig – geringere Wartungskosten über die gesamte Lebensdauer des Panels.

Hergestellt und geprüft nach anerkannten Standards

Grundstahl, Beschichtung und Korrosionsprüfungen erfolgen gemäß chinesischen nationalen Normen. Sofern eine internationale Entsprechung existiert, wird diese neben dem Code angegeben, damit Ihr Team sie mit den bereits verwendeten Spezifikationen abgleichen kann.

Grundstahl

GB/T 3280
Kaltgewalzte Edelstahlplatten, -bleche und -bänder
T/FSMA 002-2018
Dekorblech aus kaltgewalztem austenitischem Edelstahl
GB/T 222
Zulässige Abweichungen in der chemischen Zusammensetzung von Stahlprodukten

Beschichtungsleistung

GB/T 7707
Ionenplattierungsschichtdicke, Kugelkraterverfahren
GB/T 5270≈ ISO 2819
Haftungsprüfverfahren für metallische Beschichtungen
GB/T 9754≈ ISO 2813
Spiegelglanz bei 20°, 60° und 85°

Korrosion

GB/T 10125≈ ISO 9227
Salzsprühtests in künstlichen Atmosphären
GB/T 6461≈ ISO 10289
Bewertung beschichteter Proben nach Korrosionsprüfungen

Fertigstellung & Lieferung

YB/T 4333
Dekorative Edelstahlplatte mit Anti-Fingerprint-Beschichtung
GB/T 2480
Siliciumcarbid-Schleifmittel für die Oberflächenbearbeitung
GB/T 247
Verpackung, Kennzeichnung und Qualitätszertifikate für Stahlblech und -band
Erzählen Sie uns von Ihrem Projekt
Jeder Bestellung liegt ein Werksprüfbericht bei. SGS-Prüfberichte und Farbmessungen aus dem Labor sind auf Anfrage erhältlich.

Kontaktieren Sie uns

Kreativzentrum, Bezirk Shunde, Stadt Foshan, Provinz Guangdong, 528315, China

    Ziehen Sie Ihre Dateien oder Bilder hierher (optional).

    oder Durchsuchen

    JPG/ PNG/ DWG / PDF / DOCX / ZIP (max. 20 MB)

    Hauptsitz:
    Creating Center, Nr. 142, Yuhe Road, Lecong Town, Shunde District, Foshan City, Guangdong Province, China. 528315

    Fabrik: Logistikstadt Liyuan, Stadt Chencun, Bezirk Shunde, Stadt Foshan, Provinz Guangdong, China. 528313

    Angebot anfordern

    Bitte geben Sie alle benötigten Größen, Ausführungen und Mengen an. Kleinmengen sind willkommen. Wir antworten Ihnen umgehend per E-Mail. Sie können uns auch unter marketing@sanmeimetal.com erreichen.

    Größen, Ausführungen und Mengen eine Zeile pro Artikel

      Sie sind noch nicht bereit, ein Formular auszufüllen? Weitere Möglichkeiten, uns zu erreichen

      kreuzen

      Sprache

      Kontaktieren Sie uns
      1
      Hallo! Teilen Sie uns mit, für welches Edelstahlprodukt oder welche Oberflächenbehandlung Sie sich interessieren – oder lassen Sie uns wissen, ob Sie zunächst ein Muster erhalten möchten. Wir melden uns umgehend bei Ihnen.